Monety powstają w mennicach, czyli zakładach wyspecjalizowanych w obróbce metalu i biciu znaków pieniężnych. To proces wymagający dużej precyzji, bo każda moneta musi mieć identyczną masę, średnicę i czytelny relief. Dla osoby, która dopiero poznaje temat, najciekawsze jest to, że produkcja nie zaczyna się od stempla, tylko od projektu, stopu metalu i kontroli parametrów. W praktyce ostateczny wygląd monety jest wynikiem współpracy grafików, grawerów, technologów i operatorów maszyn. Sama chwila wybicia trwa ułamek sekundy, ale przygotowania zajmują znacznie więcej czasu.
Kto właściwie wyrabia monety
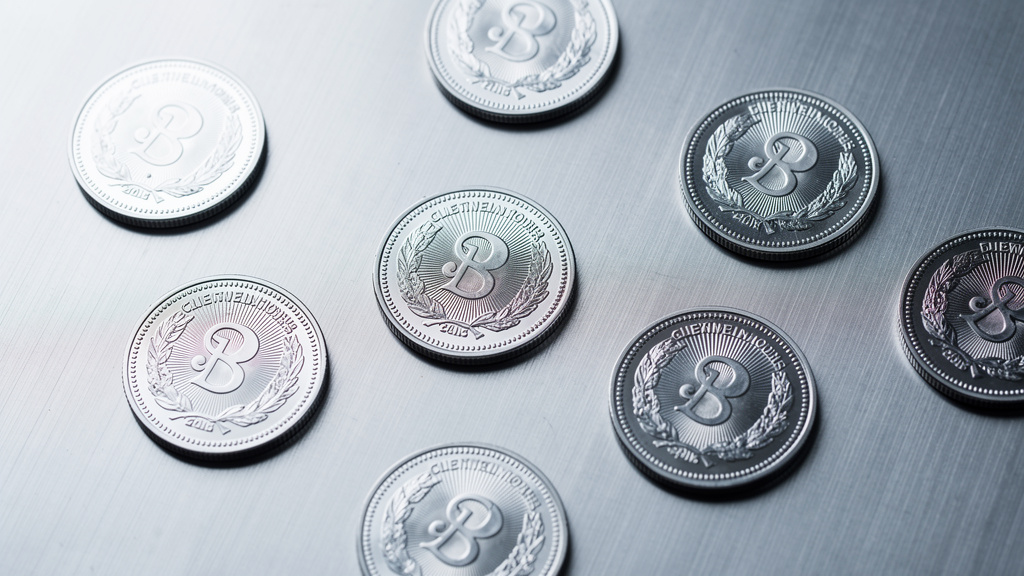
Monety obiegowe i kolekcjonerskie produkuje mennica. To zakład, który ma odpowiednie zaplecze techniczne do przygotowania krążków, wykonania stempli i bicia monet pod bardzo wysokim naciskiem. W przypadku pieniądza obiegowego mennica działa zwykle na zlecenie państwa albo banku centralnego, bo to te instytucje odpowiadają za emisję pieniądza.
Trzeba rozróżnić dwie rzeczy: emitenta i producenta. Emitent decyduje, jaka moneta trafi do obiegu, jaki ma nominał i jakie zabezpieczenia. Producent zajmuje się wykonaniem fizycznego przedmiotu. W praktyce oznacza to, że ta sama mennica może wybijać monety dla różnych krajów, jeśli wygra przetarg i spełni wymagania techniczne.
Moneta nie jest zwykłym metalowym krążkiem z wzorem. To wyrób techniczny, który musi działać w automatach, być odporny na ścieranie i dać się szybko rozpoznać podczas liczenia maszynowego.
Od pomysłu do wzoru: jak powstaje projekt monety
Produkcja zaczyna się od projektu plastycznego. Przy monecie obiegowej znaczenie ma nie tylko wygląd, ale też funkcja: napis ma być czytelny, krawędź wyraźna, a relief na tyle dobrze dobrany, by moneta nie ścierała się zbyt szybko. Przy monecie kolekcjonerskiej większy nacisk kładzie się na detal, głębię i efekt wizualny.
Na tym etapie ustala się kilka podstawowych parametrów:
- średnicę i grubość monety,
- stop metalu,
- rodzaj krawędzi, gładkiej albo ząbkowanej,
- układ awersu i rewersu,
- elementy zabezpieczające i znaki identyfikacyjne.
Model, matryca i stempel
Sam rysunek nie wystarcza. Projekt trzeba przełożyć na formę, z której da się wykonać stempel menniczy. Dawniej dużą część pracy wykonywano ręcznie w gipsie lub w dużym modelu reliefowym. Dziś częściej korzysta się z modelowania cyfrowego i precyzyjnej obróbki numerycznej, ale zasada pozostaje ta sama: trzeba uzyskać idealny obraz przyszłej monety.
Na podstawie projektu przygotowuje się matrycę, a potem stemple. Stempel to narzędzie, które pod ogromnym naciskiem odciska wzór na krążku. Potrzebne są przynajmniej dwa: dla awersu i rewersu. Jeśli moneta ma napis na rancie albo bardziej złożoną krawędź, dochodzą kolejne elementy formujące.
To jeden z najtrudniejszych etapów. Stempel musi być nie tylko wierny projektowi, ale też bardzo trwały. W czasie produkcji przejmuje ogromne obciążenia, więc wykonuje się go ze specjalnie przygotowanej stali narzędziowej, a następnie hartuje i wykańcza.
Przy monetach kolekcjonerskich stosuje się też różne zabiegi wykończeniowe: tło matowe, relief lustrzany, miejscowe polerowanie albo wielopoziomową strukturę. W przypadku monet obiegowych liczy się głównie powtarzalność i szybkość produkcji.
Z czego robi się monety
Nie każda moneta jest ze srebra czy złota. Większość monet obiegowych powstaje z tańszych i odpornych stopów, które dobrze znoszą codzienne użycie. Ważna jest też stabilność ceny surowca. Gdy metal z monety byłby cenniejszy niż jej nominał, pojawiłby się oczywisty problem.
Do produkcji wykorzystuje się stopy miedzi, niklu, stali oraz metale pokrywane innym metalem. Spotyka się też monety bimetaliczne, czyli zbudowane z dwóch części wykonanych z różnych materiałów. Takie rozwiązanie ułatwia rozpoznawanie nominału i poprawia zabezpieczenia.
Dobór materiału wpływa na kilka rzeczy naraz: kolor, twardość, odporność na korozję, dźwięk przy uderzeniu i zachowanie w automatach. To dlatego moneta o niskim nominale i moneta o wyższym nominale często różnią się nie tylko wielkością, ale też wyraźnie innym stopem.
Bimetaliczna moneta nie jest sklejona. Jej elementy łączy się mechanicznie w taki sposób, by po wybiciu tworzyły trwałą całość odporną na rozdzielenie podczas normalnego używania.
Jak wygląda produkcja krążków menniczych
Zanim pojawi się gotowa moneta, trzeba przygotować krążki mennicze, czyli gładkie blanki bez wzoru. Materiał trafia do mennicy zwykle w postaci taśm metalowych albo gotowych półfabrykatów. Z taśmy wykrawa się okrągłe elementy o ściśle określonej średnicy.
Po wykrawaniu krążki nie nadają się jeszcze do bicia. Mają ostre krawędzie, mogą być zabrudzone technologicznie i wymagają dalszej obróbki. Dlatego przechodzą przez kilka etapów przygotowania:
- wyżarzanie – zmiękczenie metalu przez kontrolowane nagrzanie,
- czyszczenie – usunięcie pozostałości technologicznych,
- suszenie i polerowanie – przygotowanie powierzchni,
- obrzeżanie – nadanie właściwego rantu.
Po co formuje się rant przed biciem
Rant, czyli podniesiona obręcz na brzegu monety, nie jest wyłącznie ozdobą. Chroni wzór przed zbyt szybkim ścieraniem, bo to właśnie krawędź przyjmuje część kontaktu z innymi monetami i powierzchniami. Ułatwia też sztaplowanie, liczenie i transport.
Na etapie obrzeżania krążek dostaje odpowiedni profil brzegu. To ważne zwłaszcza przy monetach, które później mają mieć ząbkowanie lub napis na rancie. Bez dobrze przygotowanego półfabrykatu końcowy efekt byłby nierówny.
Przy monetach obiegowych tolerancje są małe. Nawet drobne odchylenia masy albo średnicy mogą spowodować problemy w sortownicach i automatach. Dlatego krążki są regularnie ważone, mierzone i odrzucane, jeśli nie mieszczą się w normie.
To etap mało widowiskowy, ale od niego zależy bardzo dużo. Jeśli blank jest źle przygotowany, nawet najlepszy stempel nie da poprawnego wybicia.
Moment bicia: co dzieje się w prasie menniczej
Gotowy krążek trafia do prasy menniczej. Tam, między stemplami, pod bardzo dużym naciskiem otrzymuje ostateczny wzór. W jednej chwili metal rozpływa się w granicach swojej plastyczności i wypełnia wgłębienia stempla, tworząc napisy, cyfry, godła i detale reliefu.
Przy nowoczesnej produkcji tempo jest wysokie, ale nie oznacza to bylejakości. Maszyny pracują w sposób zautomatyzowany, a operator kontroluje parametry nacisku, ustawienie narzędzi i jakość wybicia. Monety kolekcjonerskie często bije się wolniej, niekiedy wielokrotnie, aby wydobyć bardziej precyzyjny detal.
W zależności od rodzaju monety stosuje się różne techniki:
- bicie pojedyncze – typowe dla wielu monet obiegowych,
- bicie wielokrotne – dla lepszego odwzorowania szczegółów,
- bicie monet bimetalicznych z jednoczesnym trwałym połączeniem części,
- specjalne wykończenia dla emisji kolekcjonerskich.
Kontrola jakości i zabezpieczenia
Po wybiciu nie każda moneta automatycznie trafia do worka lub kapsla. Najpierw przechodzi przez kontrolę jakości. Sprawdza się wagę, średnicę, grubość, zgodność wzoru, jakość krawędzi i ewentualne uszkodzenia powierzchni. Część kontroli wykonują systemy automatyczne, część odbywa się wizualnie.
Wadliwe egzemplarze są wycofywane. Mogą to być monety z przesuniętym stemplem, niedobitym detalem, pęknięciem krążka albo zanieczyszczeniem powierzchni. W przypadku monet obiegowych priorytetem jest zgodność techniczna. Przy monetach kolekcjonerskich dochodzi jeszcze wymóg nienagannego wyglądu.
Jak zabezpiecza się monety przed fałszerstwem
Zabezpieczenia w monetach działają trochę inaczej niż w banknotach. Tu podstawą jest sam materiał i trudność odtworzenia procesu. Fałszerz musi skopiować nie tylko wzór, ale również skład stopu, masę, właściwości magnetyczne i precyzję wykonania.
Znaczenie mają też drobne elementy konstrukcyjne: ząbkowany rant, mikrotekst, złożony relief, połączenie dwóch metali czy charakterystyczna odpowiedź na działanie magnesu. Dla zwykłego użytkownika wiele z tych cech jest niemal niewidocznych, ale maszyny liczące i sortujące odczytują je bardzo skutecznie.
Im bardziej rozpowszechniona moneta, tym ważniejsza staje się łatwość automatycznego rozpoznawania. Dlatego projektuje się ją tak, by odróżniała się od innych nominałów nie tylko wzorem, ale też fizycznymi parametrami.
To właśnie połączenie technologii materiałowej, obróbki i kontroli jakości sprawia, że dobrze wykonana moneta jest trudna do podrobienia w warunkach amatorskich.
Co dzieje się z monetą po wybiciu
Monety obiegowe po kontroli są liczone, pakowane i przygotowywane do dalszej dystrybucji. Trafiają do magazynów, a stamtąd do systemu obiegu gotówki. Monety kolekcjonerskie dostają zwykle bardziej staranne opakowanie: kapsle, etui, certyfikaty lub specjalne pudełka.
Warto pamiętać, że produkcja monety nie kończy się na jej wybiciu. Liczy się też logistyka, bezpieczne przechowywanie i dokumentacja każdej partii. Przy dużych emisjach to osobny, dobrze zorganizowany proces.
Całość wygląda niepozornie tylko z zewnątrz. Moneta ma mały rozmiar, ale stoi za nią pełny łańcuch produkcyjny: projekt, przygotowanie stempli, obróbka krążków, bicie, kontrola i dystrybucja. Dlatego odpowiedź na pytanie, kto wyrabia monety, jest prosta tylko na pierwszy rzut oka. Robi to mennica, ale w praktyce za jedną monetą stoi praca wielu specjalistów i technologia dopracowana do ułamków milimetra.